
01
เส้นผ่านศูนย์กลางลูกบัดกรี
ขนาดลูกต้องสัมพันธ์กับขนาดแพด ปริมาตรร่วมเป้าหมาย และการเข้าถึงทางกายภาพ ช่วงขนาดที่แคบกว่าหรือแตกต่างอาจนำไปใช้ได้ในการกำหนดค่าหรือการใช้งานอื่นๆ
ข้อมูลทางเทคนิคที่ขึ้นกับการกำหนดค่า
ข้อมูลความสามารถจะมีประโยชน์ที่สุดเมื่อเชื่อมโยงกับระบบและการใช้งานเฉพาะ ข้อมูลที่ให้มาระบุการใช้งานลูกโดยประมาณ 0.2–0.9 mm ความถี่การบัดกรีสูงสุดถึง 6 dots/s ค่าการจัดตำแหน่งด้วยวิชั่นที่บันทึกไว้ ±10 μm และการกำหนดค่าเลเซอร์ 100/200 W ค่าเหล่านี้ไม่ใช่ข้อกำหนดผลิตภัณฑ์สากล
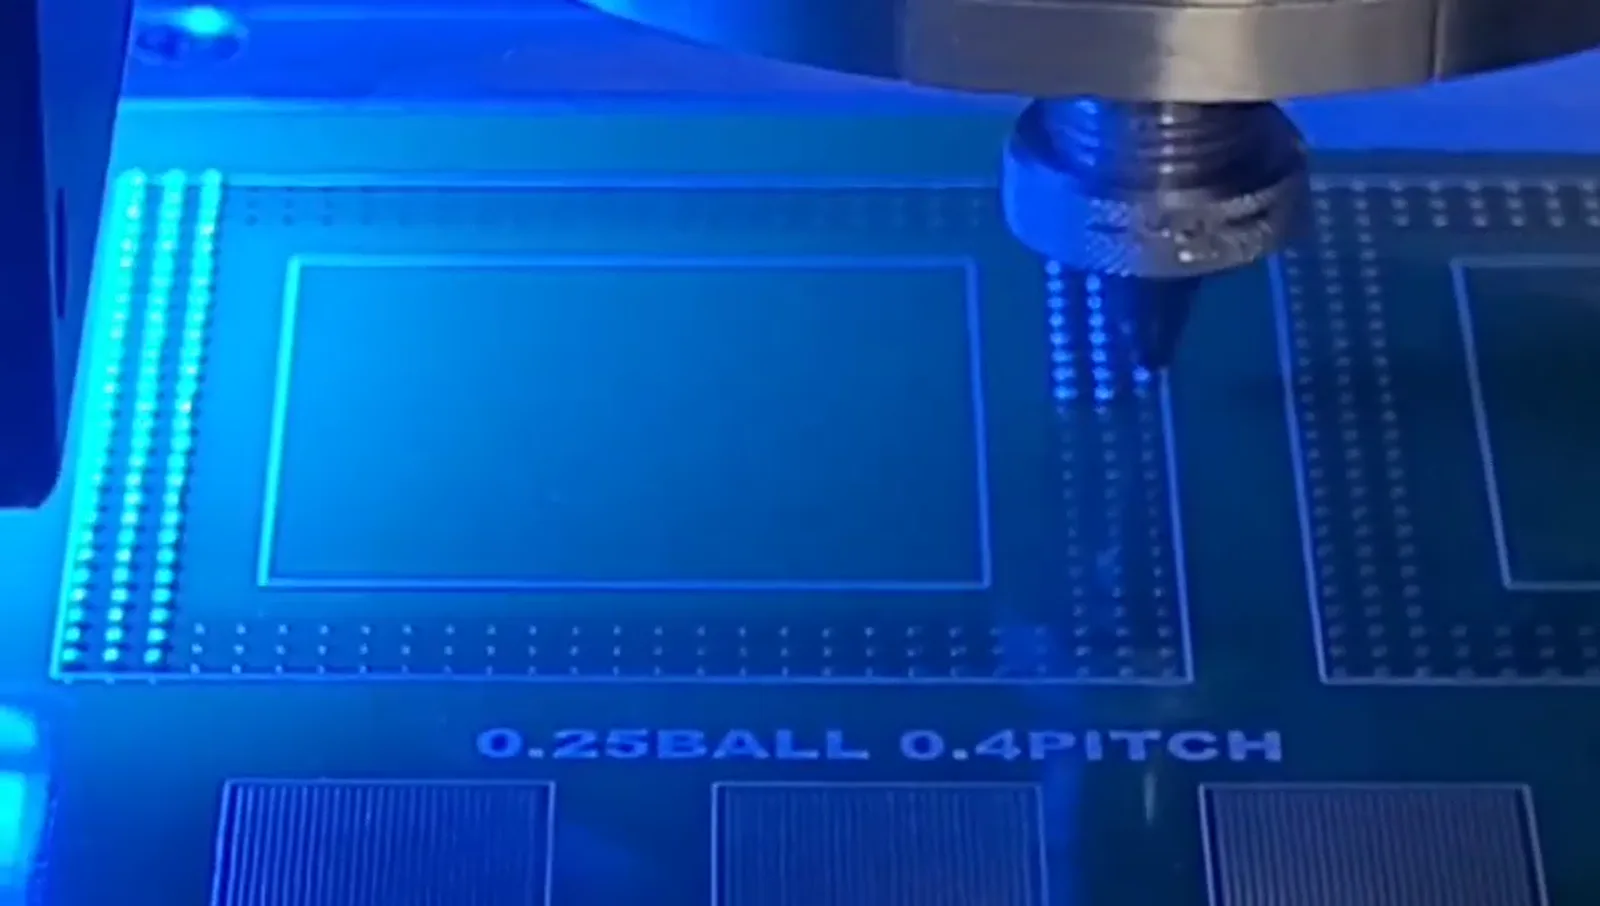
ขนาดลูกต้องสัมพันธ์กับขนาดแพด ปริมาตรร่วมเป้าหมาย และการเข้าถึงทางกายภาพ ช่วงขนาดที่แคบกว่าหรือแตกต่างอาจนำไปใช้ได้ในการกำหนดค่าหรือการใช้งานอื่นๆ
อัตราจุดสูงสุดไม่ได้ตอบคำถามเรื่องเวลาไซเคิลทั้งหมด การถ่ายโอนชิ้นงาน ระบบวิชั่น ระยะการเคลื่อนที่ การทำงานของอุปกรณ์จับยึด และการตรวจสอบ อาจส่งผลต่อลำดับการทำงานที่ใช้งานได้จริง
ประสิทธิภาพการจัดตำแหน่งขึ้นกับระบบเคลื่อนที่ กลยุทธ์จุดอ้างอิง สภาพแวดล้อมของวิชั่น ความมั่นคงของอุปกรณ์จับยึด และการนำเสนอชิ้นส่วน ค่าที่เผยแพร่ควรถูกอ้างอิงกับระบบที่มีเอกสารประกอบ
การอ้างอิง 100/200 W ระบุการกำหนดค่าที่รายงานไว้ในข้อมูลที่ให้มา การเลือกขั้นสุดท้ายขึ้นกับการทดสอบกระบวนการและไม่ได้หมายความว่าอุปกรณ์จะเหมือนกันในทุกการกำหนดค่า
เส้นทางวิศวกรรมที่เกี่ยวข้อง
วิธีอ่านค่าทางเทคนิคในบริบทของการกำหนดค่าเครื่องจักรและการทดสอบตามการใช้งาน
คำอธิบายทีละขั้นตอนของการส่งลูกบัดกรีด้วยเลเซอร์ การหลอม การพ่น และการจัดตำแหน่ง
ดูรายละเอียด →การทำงานร่วมกันของการให้ความร้อนด้วยเลเซอร์แบบเฉพาะจุด การควบคุมการส่งบัดกรี และการเคลื่อนไหวที่สามารถโปรแกรมได้
ดูรายละเอียด →เหตุผลที่ต้องเลือกจุดอ้างอิงเชิงกล การอ้างอิงด้วยกล้อง และการเคลื่อนที่ที่โปรแกรมได้โดยอิงกับชิ้นงาน
ดูรายละเอียด →มีงานไมโครบัดกรีที่ต้องการประเมินหรือไม่?
ส่งแบบ ภาพตัวอย่าง หรือข้อกำหนดการบัดกรีให้เรา การหารือทางวิศวกรรมจะเชื่อมโยงชิ้นงานกับกระบวนการและการกำหนดค่าเครื่องที่เหมาะสม.